

Tegyen egy könnyű fonott lapot egy bevásárlótáskából egy vastag, tűvel lyukasztott geotextília mellé, és két teljesen különböző nemszőtt anyagcsaládot lát, bár egyik sem tartalmaz egyetlen szálat sem. Az alapvető különbség egy mondatban kifejezhető: A spunbond szövet olvadt polimerből extrudált és hővel összekötött folytonos szálakból készül, míg a tűlyukasztott szövet hálóba kártolt és szöges tűkkel mechanikusan összekuszált rövid vágott szálakból készül. Minden praktikus ebből az egyetlen különbségből következik: az elérhető súlytartomány, szilárdsági profil, porozitás, alapanyag lehetőségek, befektetési szint és végső soron az egyes szövetek által kiszolgálható végtermékek. Ez az útmutató végigjárja mindkét folyamatot, összehasonlítja a tulajdonságokat egymás mellett, és egy vásárlási ellenőrzőlistával zárul, amelyet bármelyik technológia melletti elköteleződés előtt alkalmazhat.
Két folyamat, két logika: szálak kontra vágott szálak
Spunbond eljárás: polimer a szövethez egy sorban
A Spunbond gyártása polimer pelletekkel kezdődik, leggyakrabban polipropilénnel (PP) vagy poliészterrel (PET). A pelleteket megolvasztják és egy több száz apró lyukkal ellátott fonógyűrűn keresztül extrudálják, folyamatos szálakat képezve. Ezeket a szálakat nagy sebességű levegő feszíti meg a polimer láncok orientálására - ez a lépés biztosítja a spunbondnak a súlyához képest jó szakítószilárdságát -, majd véletlenszerűen lerakódnak egy mozgó szalagra. A szövedéket azonnal összeragasztják, általában forró kalanderhengerekkel, amelyek a filamentek keresztezéseit kis kötési pontokká hegesztik, ezért a fonott kötésű felület szabályos pontmintázatot mutat. Mivel a fonás, a szövedékformázás és a ragasztás egyetlen integrált zsinóron, nagy sebességgel történik, a fonáskötés nagyon hatékony könnyű, jellemzően 10-200 g/m2-es szöveteknél.
A tűlyukasztásos eljárás: kártolás, átlapolás és szöges tűk
A tűlyukasztott szövet az ellenkező utat járja be: vágott rostbálákból indul ki – rövidre vágott szálakból, például poliészterből és polipropilénből, valamint természetes vagy újrahasznosított szálakból, például gyapjúból és jutából. A bálákat először kinyitják és összekeverik a szálkeverő gép , mert az egyenletes szálkeverék az, ami konzisztensnek tartja a végső webtulajdonságokat. A keveréket könnyű szövedékké kártolják, amelyet azután keresztben átlapolnak – rétegről rétegre hajtogatva –, hogy megnövelje a súlyt és a ragasztás előtti magasságot.
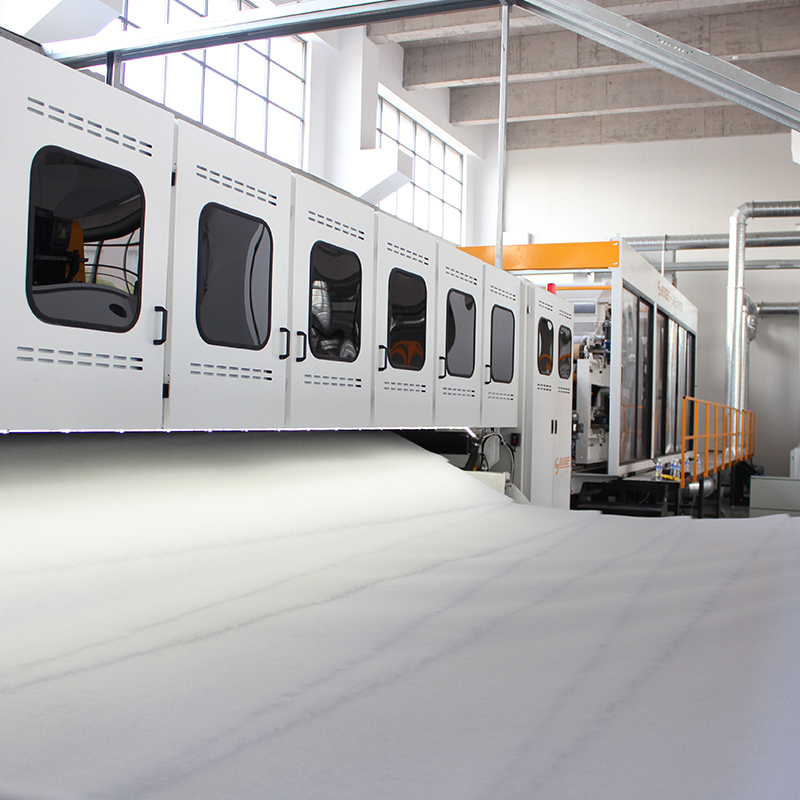 HYPW keresztlapper az egységes szálas ütőszövet építéséhez A tűlyukasztás előtt a kártolt szöveteket rétegekre kell hajtani, hogy elérjék a kívánt súlyt és magasságot. Ez a keresztlapoló szervovezérléssel és antisztatikus függönyökkel egyenletesen összehajtja a szalagokat, így egységes, sima ragasztószalagot biztosít. Termék megtekintése →
A ragasztási lépés adja az anyag nevét. A tűszövőszék több ezer szöges tűt hajt ki és be a hálóba; a tüskék felfogják a szálakat és áthúzzák azokat a rétegeken, ragasztó vagy hő nélkül mechanikusan összekapcsolva a szerkezetet. A vastagság, a sűrűség és a szilárdság a tűsűrűség, a behatolási mélység és a szálkeverék segítségével hangolható.
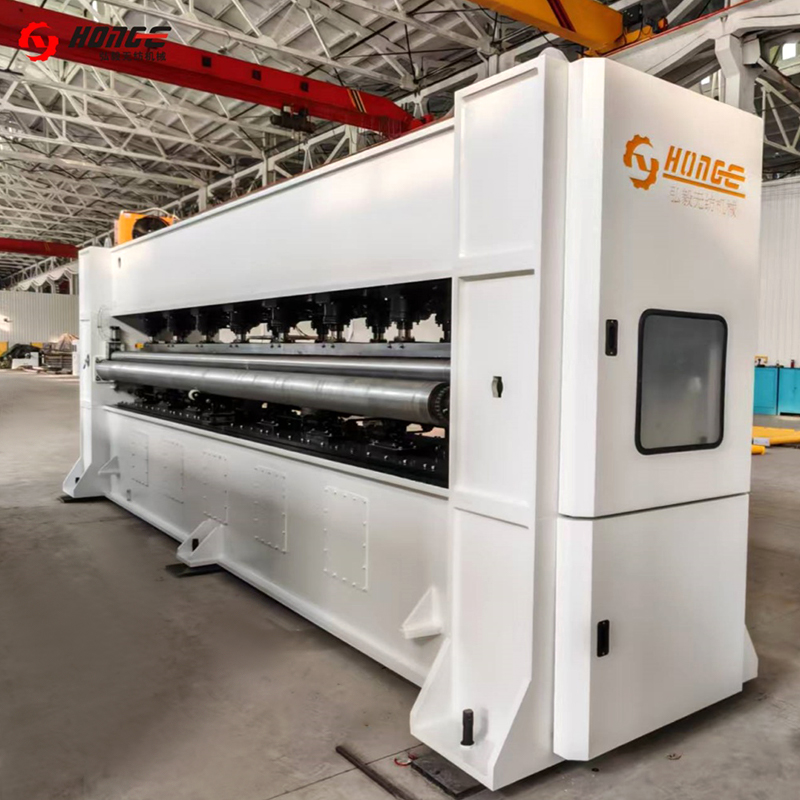 HYZC tűlyukasztógép szövetragasztáshoz Ez az a gép, amely mechanikusan reteszeli a réteges szövedéket szöges tűkkel, nincs szükség ragasztóra vagy hőre. Akár 8500 mm-es munkaszélességgel és hangolható tűsűrűséggel és lökettel szabályozza a vastagságot, sűrűséget és szilárdságot. Termék megtekintése →
A tűszúrás után sok gyártó hőkezelést, vasalást vagy kalanderezést alkalmaz a méretek stabilizálása és a felület simítása érdekében, majd feltekerik és szélesre hasítják az anyagot.
Az ingatlanok összehasonlítása egy pillantással
Mivel az egyik szövetet olvadó szálak, a másikat pedig a vágott szálak összegabalyodása köti össze, kereskedelmi profiljaik alig fedik egymást. Az alábbi táblázat összefoglalja azokat a különbségeket, amelyeket a vásárlóknak leggyakrabban össze kell hasonlítaniuk.
| Tulajdon | Spunbond nem szőtt | Tűlyukasztott nem szőtt anyag |
|---|---|---|
| Rostos forma | Folyamatos szálak | Rövid vágott szálak |
| Ragasztási módszer | Termikus: forró kalander hengerek hegesztik az izzószál keresztezéseit | Mechanikai: szöges tűk összekapcsolják a szálakat |
| Tipikus alaptömeg | Körülbelül 10-200 gsm | Körülbelül 80-1500 gsm |
| Vastagság és tetőtér | Vékony, lapos, sűrű | Vastag, magas, összenyomható |
| Felületi megjelenés | Sima, szabályos kötési pontokkal | Elmosódott, filcszerű |
| Porozitás | Alacsony vagy közepes | Magas |
| Nyersanyagok | Csak fonható polimerek (PP, PET) | PET, PP, keverékek, természetes és újrahasznosított szálak |
| Vonal sebesség | Nagyon magas | Mérsékelt |
| Tipikus végfelhasználás | Higiéniai, orvosi, táskák, mezőgazdasági huzatok | Geotextília, autóipar, szőnyegek, szűrés, vatta |
A súlytartományok magyarázzák a megosztottság nagy részét. A spunbond vonal vékony, egyenletes lapárukhoz van optimalizálva; nagy súlyokra tolni gazdaságtalanná válik, mert a négyzetméterben kifejezett kibocsátás összeomlik. Ezzel szemben a tűvel lyukasztott vonal könnyen skálázódik a nehéz szövetre - egyszerűen csak rétegeket kell hozzáadni a keresztfedővel, és növelni kell a tű áthatolását -, ezért ez dominál minden alkalmazásban nagyjából 200 g/m2 felett.
Ahol minden szövet nyer
Spunbond terület: könnyű, gyors, nagy volumenű
A Spunbond az alapértelmezett választás mindenhol, ahol a szövetet négyzetméterenként nagy mennyiségben és kis tömeggel fogyasztják el: higiéniai termékek, például pelenka hátlapok, orvosi köpenyek és csomagolások, újrafelhasználható bevásárlótáskák, terménytakarók, valamint bútorok és padlóburkolatok hát- vagy bélésrétegei. Folyamatos szálai megbízható szakítószilárdságot biztosítanak 15-30 gsm-nél is, a gyors, teljesen integrált zsinór pedig alacsonyan tartja az egységköltséget. Ami nem megy jól, az a tömeges: nem képes gazdaságosan vastag, magas, összenyomható szerkezeteket előállítani.
Tűvel lyukasztott terület: vastag, porózus, szálrugalmas
A tűlyukasztott szövetek mindenhol nyernek, ahol a vastagság, az áteresztőképesség és a nyersanyag rugalmassága fontosabb, mint a sebesség. Tipikus példák közé tartoznak a közúti, vasúti és vízelvezető munkákhoz használt geotextíliák, az autók belső részei, például csomagtartó burkolatok, szőnyeg alatti párnák és szigetelőpanelek, tűfilc szőnyegek, porszűrő anyagok, vatta és párnázat, valamint műbőr aljzatok. További előnye, hogy az eljárás olyan szálakat fogad be, amelyeket a fonógép nem képes kezelni – durva, természetes, újrahasznosított vagy kevert szálakat –, ami csökkenti az anyagköltséget és támogatja az újrahasznosított tartalom célját. Az alábbi táblázat szemléltető képet ad arról, hogy a tűlyukasztásos kimenet általában hogyan oszlik meg a végfelhasználások között.
- Geotextília és civil: 30%
- Autóbelső: 25%
- Szőnyeg és padló: 20%
- Szűrés: 15%
- Ágynemű és bútor: 10%
Költség, sebesség és beszerzési kockázatok
A berendezések vásárlója szempontjából a két technológia a beruházási skála ellentétes végén helyezkedik el. A spunbond sor egyetlen, összetett, nagy kapacitású rendszer: magas tőkeköltség, magas energiafelhasználás az extrudáláshoz, és csak nagy mennyiségű könnyű szövet esetén hasznos. Termékablaka szűk - sávon belül el lehet tolni az alaptömeget, de a spunbond vonalat nem lehet vastag filcgyártóvá alakítani.
A tűlyukasztott zsinór moduláris, és lépésenként könnyebben termeszthető: nyitás és keverés, kártolás, keresztfedés, tűzés, majd befejező berendezések, például sütők és vasalógépek, ahogy a termékek érik. Alacsonyabb a belépési költség, mérsékelt a vonalsebesség, a fő visszatérő költségek pedig a kopó és időnként eltörő tűk, valamint a szálelőkészítés minősége. Az egyenetlen adagolás közvetlenül a szalag egyenetlen súlyaként jelenik meg, így az olyan alkatrészek, mint a nem szőtt vibrációs adagoló nem választható extrák, hanem minőségi garancia.
Az ökölszabály egyszerű. Ha a céltermék egy eldobható vagy könnyű tartós szövet nagyjából 100 gsm alatt, a spunbond a hatékony út. Ha tartós, vastag vagy masszív, nagyjából 150 gsm feletti termékről van szó – vagy újrahasznosított és természetes szálakat szeretne használni – a tűlyukasztás a praktikus választás. A vágottszálas kapacitást geotextíliák, autóipari filcek vagy tűfilc szőnyegek köré építő gyárak esetében egy komplett tűlyukasztó filc gyártósor köti össze a teljes láncot a bálakátótól a csévélőig.
 HYL tűlyukasztó filc gyártósor A nehéz tartós szöveteket, például geotextíliákat és autóipari filceket megcélzó gyártók számára ez a teljes termékcsalád a szálak előkészítésétől a tűlyukasztáson át a kész filcig terjed, szélessége 9000 mm, súlya pedig 100 és 1200 g/m2 között van. Termék megtekintése →
Hatpontos ellenőrzőlista, mielőtt döntene
- Cél alaptömeg: 100 gsm alatt pont a spunbondig; 150 gsm feletti pont a tűlyukasztáshoz; között értékelje mindkettőt.
- A termék élettartama: az egyszeri használat kedvez a spunbond sebességének; a hosszú élettartamú, teherbíró termékek előnyben részesítik a mechanikai ragasztást.
- Száladagolás: ha újrahasznosított, durva vagy természetes szálakat kíván használni, a tűlyukasztás gyakorlatilag az egyetlen lehetőség a kettő közül.
- Vastagság és áteresztőképesség: a szűrőknek, a geotextíliáknak és a párnázásnak szüksége van arra a padlásra, amit csak a tűlyukasztás biztosít.
- Térfogat és költségvetés: a nagy volumenű könnyű szövet indokolja a spunbond capex-et; A moduláris tűlyukasztott vonalak szakaszos beruházáshoz illeszkednek.
- Rugalmasság: a tűlyukasztással egy soron változtathatja meg a szálkeveréket, a súlyt és a sűrűséget – ez értékes, ha a termékösszetétel még fejlődik.
Gyakran Ismételt Kérdések
A spunbond erősebb, mint a tűvel lyukasztott nem szőtt anyag?
Nem automatikusan. A kis tömegű anyag grammjára vetítve a spunbond folytonos szálai kiváló szakítószilárdságot adnak, ezért a 20 gsm-es spunbond csomagolásként működik. Nagy súlyok esetén a tűvel lyukasztott szövetek nagyobb térfogatot, szakadásállóságot és nyúlást biztosítanak, mivel az összekapcsolt vágott szálak terhelés hatására megnyúlnak és átirányulnak ahelyett, hogy rögzített hegesztési pontokra hagyatkoznának.
Egy tűlyukasztó zsinór vezethet újrahasznosított szálat?
Igen, és ez az egyik legerősebb gazdasági érv. Újrahasznosított PET- vagy PP-kapcsok, a gyártási levágások újranyitott élvágóval, és a durva természetes szálak mind jól tűnnek, feltéve, hogy a felnyitás, a keverés és az adagolás egyenletesen tartja a keveréket.
Miért vastagabb a tűlyukasztott szövet azonos súly mellett?
A tűszúrás során a szálak leállnak a szövet síkjából, háromdimenziós, porózus szerkezetet hozva létre. A spunbondban történő kalanderkötés ellaposítja a szövedéket, így négyzetméterenként azonos grammok sokkal vékonyabb, sűrűbb lapot eredményeznek.
A két folyamat ugyanabba a termékbe kerül?
Néha. A közepes súlyú tartós áruk mindkét módon elkészíthetők, és egyes termékek kombinálják ezeket – például tűlyukasztott mag a padláson, ragasztott felületi réteggel a simaság érdekében. De a legtöbb specifikáció esetében a súly és a tetőtércélok egyértelműen egy folyamatra utalnak.
Röviden: a fonott és tűlyukasztott nemszőtt anyagok nem annyira versenytársak, mint a súly és szerkezet szerint megosztott kiegészítők: könnyű, egyenletes, nagy térfogatú lapokhoz válasszuk a spunbondot, vastag, porózus, szálrugalmas filcekhez pedig a tűlyukasztást. Ha az útiterv a második család felé hajlik, a berendezéslánc – nyitás, keverés, kártolás, keresztfedés, tűzés és kikészítés – moduláris, így a piac növekedésével lépésről lépésre megépítheti.


