

A kártolás akkor nyer, ha vékony, erős, nagyon egységes szövetekre van szüksége hosszú vágott szálból; Az airlay nyer, ha vastag, terjedelmes, irányban kiegyensúlyozott szövetekre van szüksége rövid, újrahasznosított vagy kevert szálból. A legtöbb vásárlási döntés a két folyamat között valójában három számra vezethető vissza: a tűzőszalag hosszára, a szalag súlyára és arra, hogy mekkora különbséget tud elviselni a termék a gépi irány (MD) és a keresztirányú (CD) szilárdsága között.
Két példa teszi ezt konkrétsá. A 40 g/m²-es törlőkendő hordozót előállító konverternek közel tökéletes súlyegyenletességre és nagy szakítószilárdságra van szüksége a tekercs mentén, ezért a kártolás uralja ezt a piacot. Az újrahasznosított szálból 800 g/m²-es párnázatot ragasztó matracgyártónak ömlesztett és egyenlő támasztékra van szüksége minden irányból, ezért az airlay dominál ebben. Ezek között az oszlopok között geotextíliák, közbélések, szigetelés, vatta, filcek és autóakusztika található. Az alábbi szakaszok elmagyarázzák, hogy az egyes folyamatok hogyan alkotnak hálót, hol szereznek pontszámot, és mit kell ellenőrizni a berendezés megrendelése előtt.
Hogyan alkot a kártolási folyamat webet
A kártolás mechanikus, szárazon fektetett eljárás, amely vágott rostbálákból indul ki. A bálanyitó meglazítja az anyagot, egy turmixgép összekeveri az összetevőket, az adagoló pedig egyenletes ütőt ad a kártyára. A kártya belsejében egy finom drótruházattal borított nagy henger dolgozik a laposok és a munkás-lehúzó hengerek ellen, hogy a kötegeket egyedi szálakra bontsa, és sok szennyeződést eltávolítson. A szálak nagyjából párhuzamosan hagyják el a kártyát a gép irányával, és egy folytonos hálóvá kondenzálódnak.
Három következmény számít a vásárlóknak. Először is, az igazítás szilárdsági anizotrópiát hoz létre: a keresztezés nélküli kártolt szövedék általában 3:1 és 5:1 közötti MD/CD húzási arányt mutat, így sokkal jobban ellenáll a hosszirányú húzásnak, mint a szélességnek. Másodszor, a mechanikai vezérlés kiváló egyenletességet biztosít alacsony grammsúlynál, ezért a kártolás törlőkendőket, orvosi textíliákat és közbéléseket tartalmaz nagyjából 80 g/m² alatt. Harmadszor, a kártolásnak szálhosszúságú étvágya van: a nagyjából 25-65 mm-es rostokat részesíti előnyben, a nagyon rövid vagy törékeny szálak nepekké és szalagszakadásokká alakulnak, és egy kártyaszalag ritkán haladja meg a 100-150 g/m²-t, ezért a nehéz termékeket egymásra rakva kell építeni.
Az etetési fegyelem dönti el az eredményt. A kártya csak olyan egyenletes lehet, mint a fogadott ütő, így a nyitó, turmixgép és adagoló nem tartozék; részét képezik magának a hálóalakítási pontosságnak.
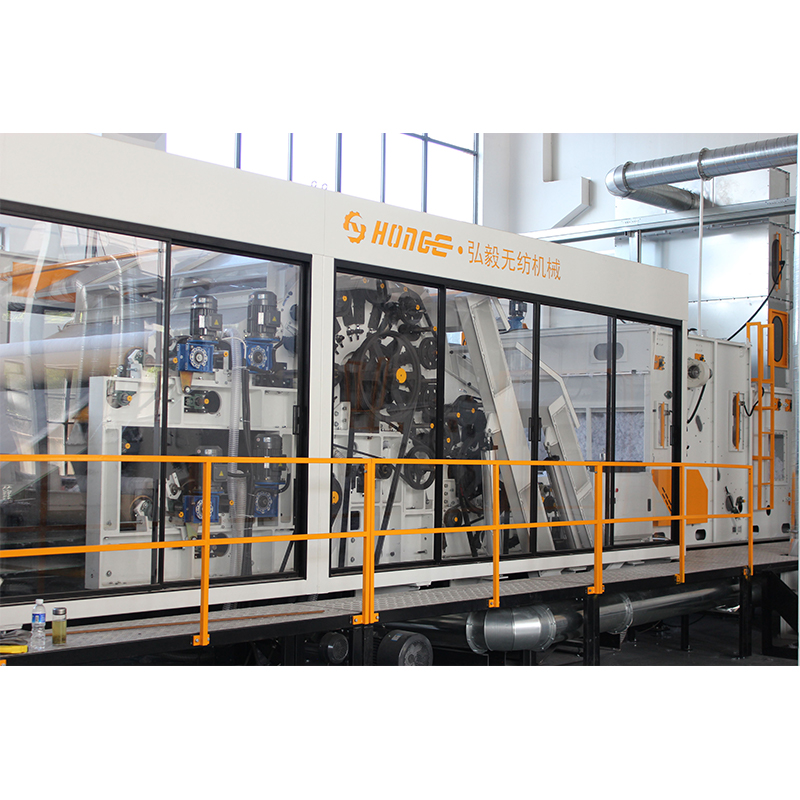 HYSL kártológép párhuzamos és véletlenszerű hálókhoz Mivel a szalag egyenletessége a betáplált vattától függ, ez a kártológép itt számít: teljesen feltárt és kevert szálakat, egy- vagy kettős hengerrel, változtatható sebességű meghajtókkal és opcionális randomizáló görgőkkel párhuzamos vagy véletlenszerű szalagokhoz. Termék megtekintése →
Hogyan alkot az Airlay folyamat webet
Az Airlay a mechanikus beállítást levegővel helyettesíti. Egy nyitógörgő apró kötegekre bontja a szálakat, egy légáram felfüggeszti, és egy perforált kondenzátordob véletlenszerűen orientált, háromdimenziós szövedékként gyűjti össze. Mivel a lerakódás inkább a légáramlástól függ, mint a drótruházattól, a szálak orientációja közel van a véletlenszerűhez, a szövedék pedig terjedelmes és magas.
Az előnyök négy helyen jelennek meg. Rosttolerancia: az airlay csak néhány milliméternél feljebb fogadja a szálakat, és megbirkózik a törékeny vagy merev anyagokkal, mint például a visszanyert gyapjú, juta, kender és fonáshulladék, amely rosszul kerülne a kártyába. Súlytartomány: egy airlay szövedék nagyjából 50-től 1500 vagy 2000 g/m²-ig terjedhet, így laminálás helyett közvetlenül vastag párnázást alakítanak ki. Iránykiegyenlítés: szinte minden irányban egyenlő szilárdsággal, az airlay párnázás egyenletesen támogatja a terhelést, pontosan amire a matracbetétek, az akusztikus filcek és a hőszigetelés szüksége van. Keverési rugalmasság: formázás előtt a különböző szálak adagolhatók és összekeverhetők, így az airlay a hulladék-filc- és újrahasznosító sorok természetes magja. Az upstream következetesség továbbra is számít, ezért érdemes elolvasni hogy egy szálkeverő gép hogyan tartja stabilan a keveréket mielőtt méretezné a sor többi részét.
A gyengeség a tükörkép: nagyon alacsony grammtömegeknél nehezebb megtartani a tömeg egyenletességét, a zsinórsebesség kisebb, mint a kártolásnál, a szállítóventilátorok többletenergiát fogyasztanak, a laza szövedék pedig szinte nincs szilárdsága mindaddig, amíg hőkötéssel, vegyi kötéssel vagy tűlyukasztással meg nem ragasztják.
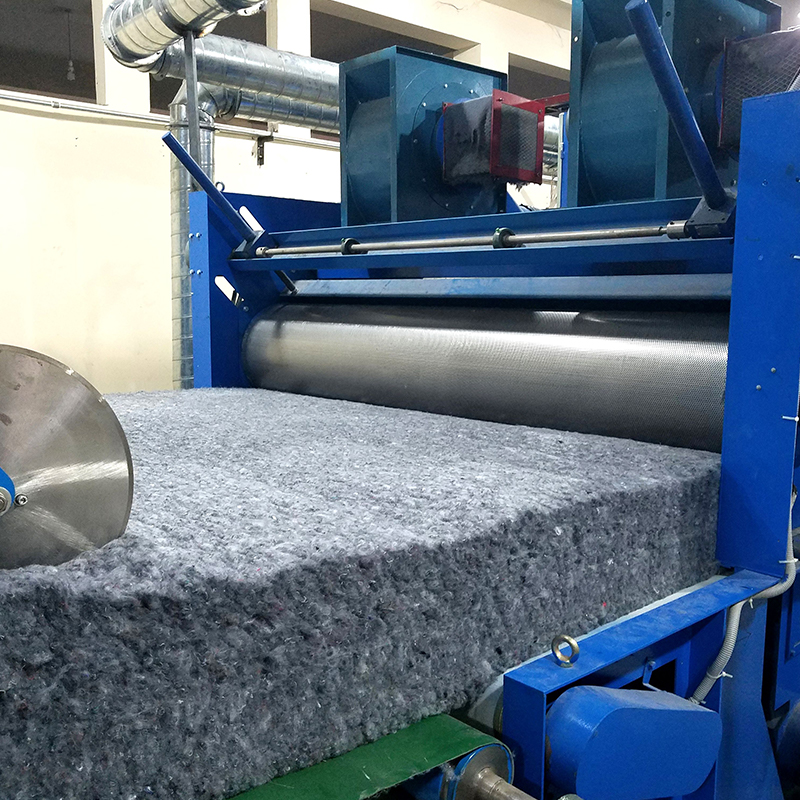 HYQL Airlay gép aerodinamikus webes kialakításhoz A légterelési kompromisszumok megvitatása után ez a gép aerodinamikusan formázza a vattákat poliészterből, alacsony olvadáspontú szálból, gyapjúból és más anyagokból, felváltva a kártolást és a keresztfedést a hőre kötött vattavonalaknál alacsonyabb sebességnél és kis súlyozásnál. Termék megtekintése →
Kártolás vs Airlay: Egymás melletti összehasonlítás
Az alábbi táblázat összefoglalja azokat a különbségeket, amelyek a legfontosabbak egy felszerelési ajánlatban.
| Tényező | Kártyázás | Airlay |
|---|---|---|
| Web kialakítás | Mechanikus; főként MD-ben igazodó szálak | Aerodinamikai; szálak véletlenszerűen rakódnak le 3D-ben |
| Tipikus tűzőhossz | Körülbelül 25-65 mm | Néhány mm-től felfelé tűri a rövid rostokat |
| Újrahasznosított vagy hulladékszál | Korlátozott; a rövid rideg állomány nepeket és töréseket okoz | A folyamat fő erőssége |
| Websúly menetenként | Körülbelül 15-150 g/m² | Körülbelül 50-2000 g/m² |
| Egyenletesség kis súly mellett | Kiváló | Mérsékelt; gyengébb körülbelül 50 g/m² alatt |
| Tömeges és tetőtéri | Mérsékelt | Magas |
| MD/CD húzási arány | Általában 3:1-től 5:1-ig | Közel 1:1 |
| Tipikus kötés | Termikus kalanderezés, légáteresztő sütő, tűlyukasztás | Hőkötés alacsony olvadáspontú szálakkal, porlasztásos kötés, tűlyukasztás |
| Tipikus termékek | Törlőkendők, orvosi textíliák, közbélések, geotextíliák | Matrac betét, szigetelés, vatta, hulladék filcek, autóakusztika |
Mit jelent a webstruktúra a végtermékben
A különbség legegyértelműbb módja az MD és a CD szakítószilárdságának megosztása. A kártolt szövedék a tekercs mentén koncentrálja az erőt, ami megfelel az adagolt és hosszában húzott törlőkendőknek. A légterített szövedék szinte egyenletesen hasítja az erőt, ami megfelel a bármely oldalról összenyomott és terhelt párnázásnak.
Ebből két gyakorlati megjegyzés következik. Ha kiegyensúlyozott szilárdságra van szüksége a kártoló zsinórból, a keresztlapoló több kártolt szalagot 90 fokban hajtogat, ami alapfelszereltség a tűlyukasztott geotextília és filc vonalakon. Ha kemencében alacsony olvadáspontú szálakkal ragasztunk levegővel fektetett szövedéket, akkor a kötési pontok a szövedék vastagságán keresztül alakulnak ki, ezért a hőre kötött vatta összenyomás után jól visszanyeri domborulatát.
Hogyan döntsünk, és mit ellenőrizzünk vásárlás előtt
Sorrendben dolgozzon végig öt kérdést:
- Fiber reality: sorolja fel az összes használt szálat, beleértve a legrosszabb hulladékkeveréket is. Körülbelül 25 mm alatti tűzés vagy a magas újrahasznosított rész erősen rámutat a légterelésre.
- Célsúly: nagyjából 80 g/m² alatt, általában a kártolás az egyetlen módja az egyöntetűség megőrzésének; kb. 200 g/m² per szalag felett az airlay teljesen elkerüli az átlapolást.
- A terhelés iránya: a törlőkendők és a tekercsek előnyben részesítik az MD szilárdságot; a párnázás és a szigetelés az izotrópiát részesíti előnyben.
- Ragasztási út: a kalander és a termikus kötési vonalak párosulnak kártyákkal; A sütő hőkötése és tűlyukasztása természetesen párosul airlay-vel.
- Növekedési terv: ha a későbbiekben lehetséges egy második termék, ellenőrizze, hogy a nyitó, keverő és adagoló rész alkalmas-e kártya és légterelő egység kiszolgálására.
Létezik hibrid lehetőség is: a kompozit vonalak ugyanarra a sorra helyezik a kártológépet és az airlay egységet, bármelyik sorrendben, így az erős kártolt réteg egy terjedelmes airlay réteget hordoz. Ez egy bevált, szabadalmaztatott megközelítés olyan termékekhez, amelyeknek mind a felületi szilárdságra, mind a magtetőre van szükségük.
Az aláírás előtt kezelje a tárgyalásokat nem alku tárgyként. Kérje meg a szállítót, hogy futtassa le a tényleges keveréket, beleértve az újrahasznosított arányt, és jelentse a szalag súlyának CV-jét, az MD/CD szakítószilárdsági értékeket és a sütőenergiát a kész szövet kilogrammonként. Airlay projekteknél kérdezze meg, hogy a levegőmennyiség és a ventilátor beállításai hogyan vannak beállítva szálonként, mert ez a hangolás dönti el, hogy egy gép tisztán tudja-e váltani a termékeket. Kártolási projektek esetén kérdezze meg, milyen gyorsan cserélhető a kártyaruházat, és hogyan akadályozza meg az adagoló-kártya interfész a súlysávok kialakulását. A Hongyi önálló gépeket és komplett sorokat is szállít, és közzéteszi teljes nem szőtt felszerelési kínálat , hasznos viszonyítási alap, amikor összehasonlítja a beszállítók közötti vonaltartományokat.
Ha a céltermék vatta vagy párnázás, a sort általában egy rendszerként említik: nyitás és keverés, légréteg kialakítása, sütőben történő hőkötés, majd tekercselés és vágás.
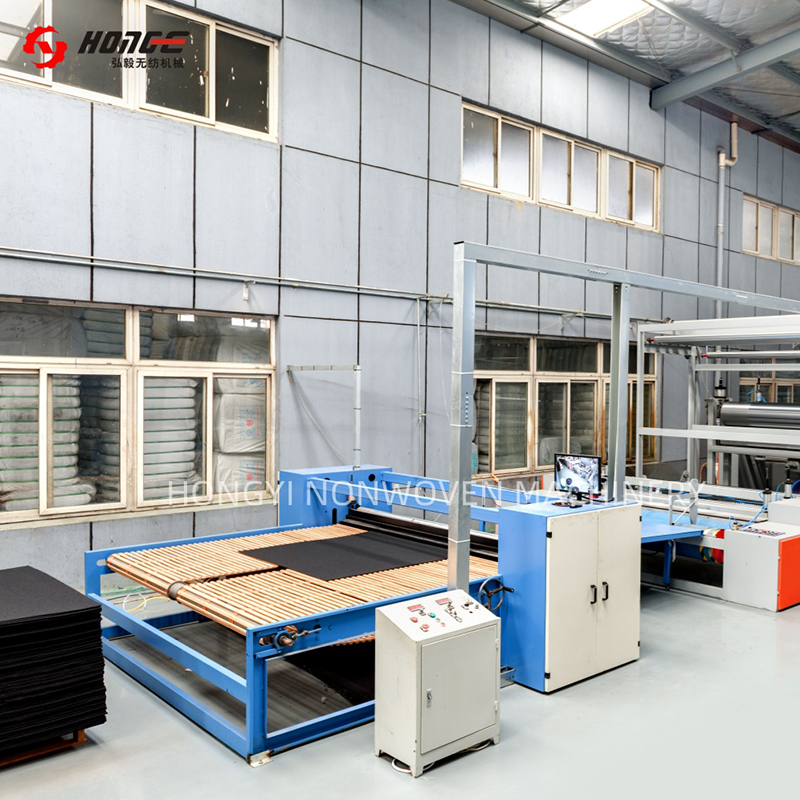 HYL termikus ragasztású vatta gyártósor Amint a cikk megjegyzi, a vattatermékeket általában teljes rendszerként említik, és ez a vonal integrálja a nyitást, a légréteg kialakítását, a hőkemencében történő ragasztást és a tekercselést, hogy kemény vagy puha vattát állítsanak elő matracokhoz, párnákhoz és lakástextilekhez. Termék megtekintése →
Gyakran Ismételt Kérdések
Az airlaid ugyanaz, mint a drylaid?
A Drylaid minden száraz szálból kialakított szövedéket lefed, így mind a kártolás, mind az airlay drylay útvonal. A gépkatalógusokban az airlay általában vágott szál véletlenszerű levegős fektetését jelenti, míg a cellulóz alapú airlay egy különálló, papírszerű eljárás.
Melyik eljárás kezeli jobban az újrahasznosított rostokat?
Airlay. A rövid, törékeny és kevert hulladékszálak pontosan az, amire az aerodinamikai útvonalat kifejlesztették, míg a kártyának szilárd vágott szálakra van szüksége a tiszta, folytonos háló kialakításához.
Képes-e valaha kiegyensúlyozott erőt kifejteni a kártolás?
Nem egyetlen webről. A kártolt szövedékeket 90 fokban egymásra rakó keresztlapper közel hozza egymáshoz az MD és a CD értékeket, ami a tűlyukasztott filc- és geotextília vonalak szokásos gyakorlata.
Az airlay kíméli-e a berendezést, mert közvetlenül nehéz hálót képez?
Nagy tömegeknél megkíméli a keresztfedést, de a ragasztást nem. A laza légterített szövedékhez mindig szükség van egy kötési lépésre, leggyakrabban egy hőre kötött kemencére alacsony olvadáspontú szálak részével.


