

Nem szőtt átalakítás ahol a gyártósor munkája vevőkész termékké válik. A főzsinórt elhagyó, tűlyukasztott filc vagy termikus kötésű vatta jumbo tekercsét továbbra is szélességre kell hasítani, meghatározott sűrűségűre fel kell tekerni, kezelhető tekercsre kell vágni, és sok esetben vasalni vagy hőkezelni kell a felület stabilizálása érdekében. Az, hogy milyen jól hajtják végre az átalakítást, meghatározza, hogy a szövet mekkora része válik eladható áruvá, mennyire konzisztensek ezek az áruk tekercsről tekercsre, és mennyi lesz a vége szélszegélyként vagy kiselejtezett selejtként.
Mi az a nem szőtt anyagok átalakítása?
Nem szőtt átalakítás refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
A különbségtétel azért fontos, mert a konvertálás során válnak láthatóvá a rejtett minőségi problémák. Az egyenetlen alaptömegű szövedék nem tekercselődik egyenletesen. A rosszul szabályozott feszítés megnyújthatja a könnyű szövetet, és megváltoztathatja a szélességét, mielőtt a vágógép vágna. Még a rostok előkészítése is hatással van: amikor a nagykamrás turmixgép nem keveri egyenletesen a szálakat, a sűrűségváltozás az átalakító állomásig terjed. Ez az oka annak, hogy a tapasztalt üzemvezetők az átalakítási teljesítményt az egész sor mérőszámaként kezelik, nem csak a befejező berendezéseket.
Az átalakítás az iparban használt legtöbb szövetcsaládra vonatkozik: tűlyukasztott, termikus kötésű, légterelő, fonott és olvasztva fúvott. A higiéniai tekercsek pontos szélességszabályozást igényelnek. A tisztítókendőknek tisztán levágott élekre és egyenletes tekercsszilárdságra van szükségük. A geotextíliáknak olyan tűrésekre van szükségük, amelyek lehetővé teszik a megbízható helyszíni telepítést.
A vlies átalakítási folyamat lépésről lépésre
A nemszőtt tekercs átalakítása meghatározott sorrendben történik, függetlenül attól, hogy a vonal hasítás, visszatekercselés vagy lapvágás köré épül:
- Lazítás – a jumbo roll egy letekercselő állványra van felszerelve, fékkel vagy hajtással, amely állandó feszültséget tart.
- Hasítás – forgókések vagy nyírott pengék vágják le a szalagot a kívánt szélességre.
- Visszatekerés – a hasított szalagokat az egyes magokra tekerjük, szabályozott feszítéssel és résnyomással.
- Keresztvágás vagy lapvágás – a tekercseket rövid rönkökre vagy lapokra vágják meghatározott alkalmazásokhoz.
- Befejezés — a vasalás, a hőkezelés vagy az élzárás javítja a felület konzisztenciáját és a méretstabilitást.
- Ellenőrzés és csomagolás – a széleket, a tekercssűrűséget és a méreteket a csomagolás és címkézés előtt ellenőrizni kell.
A sütőbe vagy tűzónába belépő tészta egyenletessége határozza meg, hogy a kész tekercs vastagsága egyenletes-e a szélességében. A nem szőtt vibrációs adagoló az egyik első helyen, ahol az egyenletességet állítják be; ha az ütő változó, az átalakító állomás feszültségingadozásnak és felületi hibáknak tekinti.
Általános átalakítási módszerek
| módszer | Tipikus kimenet | Közös termékek |
|---|---|---|
| Tekercs hasítás | Kész tekercsek 50-2000 mm szélességben | Higiénia rolls, wipes, industrial roll goods |
| Lapvágás | Halmozott vagy hajtogatott lapok | Törlőkendők, face masks, interlining |
| Die vágás | Formázott alkatrészek | Kozmetikai betétek, orvosi kötszerek |
| Termikus vagy ultrahangos kötés | Lezárt élek és laminált részek | Védőburkolatok, szűrőzsebek |
Működő berendezések átalakítása
A megbízható átalakító berendezést három képesség határozza meg: precíz feszültségszabályozás, tiszta vágás és ismételhető tekercselés. A feszességszabályozás megakadályozza a könnyű szövetek megnyúlását és a nehéz filcek teleszkóposodását. A vágási pontosság határozza meg, hogy a tekercs valóban megfelel-e a feliratozott szélességének. A tekercselési sűrűség befolyásolja a tekercs viselkedését, amikor az ügyfél nagy sebességgel letekercseli.
A hasítási szakaszban a HYFQ vágógép precíz pengepozícionálást használ az edzett tekercshez képest, hogy tiszta, egyenes éleket hozzon létre szálolvadás vagy rongyos díszítés nélkül. Ez leginkább az olyan termékek esetében számít, mint a tisztítókendők és az orvosi törlőkendők, ahol egyetlen kósza szál a szélén minőségi visszautasítást vált ki.
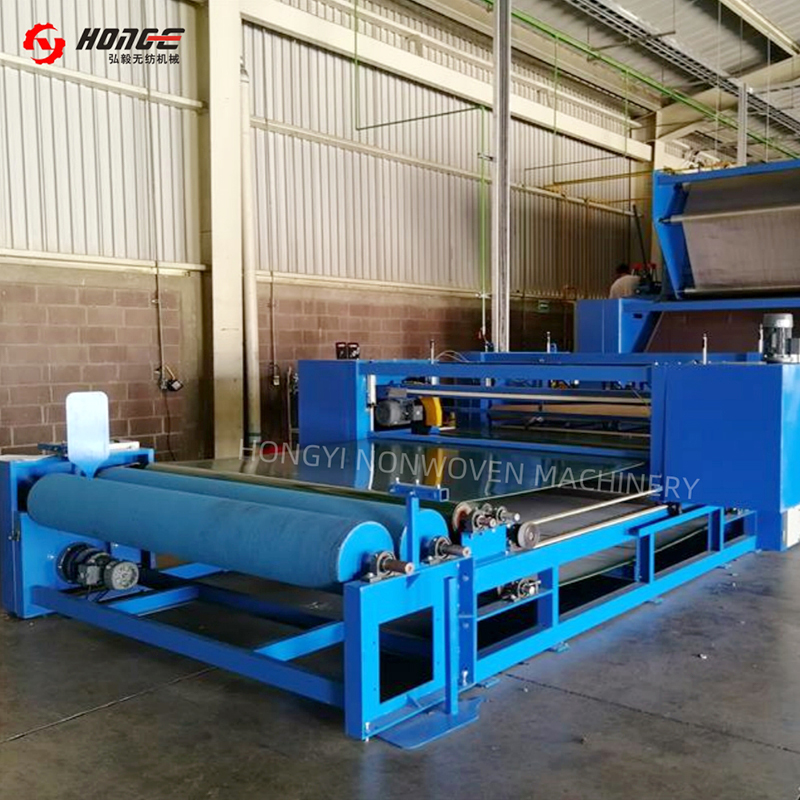 Nem szőtt vágógépek szállítója és nagykereskedelme | Hongyi A Changshu Hongyi Nonwoven Machinery Co., Ltd. egy kínai nemszőtt vágógép beszállítója és gyártója. Integrált platform, precíziós... Termék megtekintése →
A tekercsépítés az egyenlet másik fele. A HYSJ csévélő és vágó kezeli a feszítési profilt a teljes tekercslöket során, így minden kész tekercs egyenletes szilárdságú a magtól a külső rétegig. A beállított hossz elérésekor a gép a zsinór leállítása nélkül vág és egy új magra helyezi át, ami közvetlenül csökkenti a tekercscsere hulladékát.
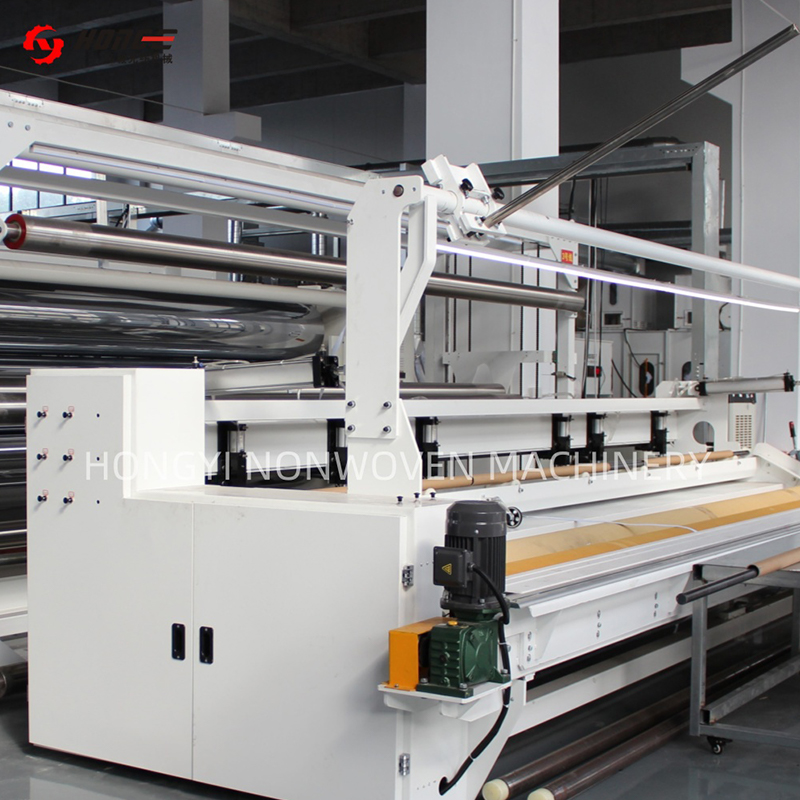 Nem szőtt szövet hasító- és tekercselőgép szállító | Hongyi A Changshu Hongyi Nonwoven Machinery Co., Ltd. egy kínai nemszőtt szövet hasító- és tekercselőgép szállítója és gyártója. Szélesség ≤10m,... Termék megtekintése →
A termikus kötésű vatta és a tűvel lyukasztott filc általában előnyös a befejező passzból. A HYTG nem szőtt szövet vasalógép szabályozott hőt és felületi nyomást alkalmaz a laza szálak kisimítására és az anyag stabilizálására, így az ezt követő hasítás tisztább élt eredményez, és a végső tekercs méretbeli stabil marad a tárolás során.
 Nem szőtt szövet vasalógép szállító és gyártó | Hongyi A Changshu Hongyi Nonwoven Machinery Co., Ltd. egy kínai nemszőtt szövet vasalógép szállítója és gyártója. 2-3 henger, szélesség 2000-7... Termék megtekintése →
Házon belüli átalakítás a kihelyezett konvertálás ellen
A már nem szőtt tekercstermékeket gyártó gyártók számára a házon belüli átalakítás hozzáadására vagy kiterjesztésére vonatkozó döntés általában az ellenőrzésen és az árréseken múlik. Egy 3,2 méteres jumbo tekercs külső átalakítóba szállítása növeli a fuvarozást, a kezelést és a második fedezeti réteget, és késlelteti a kész tekercsek vevőhöz való eljutását.
A házon belüli átalakítás lerövidíti az átfutási időt, és lehetővé teszi az egyedi szélességű rendelések kiszervezését, amelyek kiszervezése nem lenne gazdaságos. A minőségi problémákat is láthatóvá teszi: ha egy tekercs rosszul tekercsel, a vonal kezelője ugyanabban a műszakban látja, és kijavíthatja a felfelé irányuló okot. Az outsourcing továbbra is ésszerű a próbaverziók, a nagyon alacsony mennyiségek vagy a speciális képességeket igénylő termékek esetében, amelyeket csak alkalmanként használnak.
- Átfutási idő szabályozás — konvertálja a mai termelést még ma ahelyett, hogy harmadik félnél sorban állna.
- Hozammegtartás – rögzítse az élszegélyeket és az indítási hulladékot házon belüli újrafelhasználáshoz, ahol a vonal lehetővé teszi.
- Egyedi rendelések — 50 mm-től felfelé kiskereskedelmi szélességű megrendeléseket fogad el anélkül, hogy a konverter minimumát tárgyalná.
- Minőségi visszajelzés – a hibák átalakítása közvetlenül az upstream folyamatparaméterekre mutat.
Minőségellenőrzés és tolerancia az átalakításban
Az átalakítás minőségét milliméterben és grammban mérik. A higiéniai és törlőkendők szélességi tűréshatára jellemzően ±1-±2 mm. Az ipari nemeztermékek általában ±3 mm-es átmérőjűek. A hengersűrűséget egy célszilárdsági tartományban fejezik ki, amelyet a henger súlyának, átmérőjének és érintkezési nyomásának mérésével kell ellenőrizni. Az élek egyenességét szemrevételezéssel ellenőrzik; a homokóra vagy a harang alakja feszülési problémát jelez, amely a tekercs növekedésével csak súlyosbodik.
Az átalakítás során keletkező pazarlás soha nem nulla, de szabályozható. Az alábbi táblázat azt mutatja, hogy a hulladék általában hol jelenik meg egy jól futó sorban:
Az automatizálás csökkenti a hulladék emberfüggő hányadát. Az automatikus tekercscsere, az előre beállított hosszszámlálás és az automatikus feszültségbeállítás csökkenti a tekercsváltási veszteséget, ami a második legnagyobb tényező. A 15 perces kézi tekercscsere és a 3 perces automatikus tekercscsere közötti különbség jelentős produktív órákat ad a műszakban.
Mire figyeljen átalakító berendezés vásárlásakor
Az átalakító berendezések beszerzése a gép termékösszetételhez való hozzáigazításával kezdődik. A főként törlőkendőket használó gépsorok eltérő követelményeket támasztanak, mint a mindennap tűlyukasztott geotextília tekercsekkel.
- Sebesség kompatibilitás – az átalakító sornak lépést kell tartania az őt tápláló leglassabb gyártósorral.
- Szélesség tartomány — ellenőrizze a minimális és maximális használható szélességet, ne csak a maximális vágásszélességet.
- A tekercs átmérőjének kapacitása – győződjön meg róla, hogy a letekercselő állvány képes kezelni a ténylegesen előállított jumbo roll súlyokat.
- Feszültségszabályozás — Keressen független feszültségi zónákat gyors reakcióval, mert a könnyű és nehéz anyagok eltérően viselkednek.
- Automatizálási szint – az automatikus magbetöltés, toldás és tekercscsere közvetlenül csökkenti a sor legnagyobb munkaerőköltségét.
- Energia és karbantartás -hasonlítsa össze a motor hatékonyságát, a pengecsere-intervallumokat és a kopó alkatrészekhez való hozzáférést.
A beszállítói tapasztalatok többet számítanak az átalakítás során, mint más vonalszegmensekben, mivel az átalakítási problémákat általában a fővonal és a befejező berendezés határain túl diagnosztizálják. A Changshu Hongyi Nonwoven Machinery egy olyan beszállító példa, amely több mint 20 éves nemszőtt gépekkel és berendezésekkel rendelkezik több mint 20 országban, köztük Mexikóban, Brazíliában, Törökországban, Egyiptomban, Bangladesben és Vietnamban. Ez a szélesség segít, ha a vonalat különböző nyersanyagokhoz, éghajlatokhoz és kezelői képzettségi szintekhez kell hangolni.
Mielőtt elkötelezné magát, tekintse át a szállító legutóbbi adatait iparági hírek és esethivatkozások annak megerősítésére, hogy aktívan építenek és támogatnak vonalakat az Ön termékágazatában, ahelyett, hogy egyedi prototípusokat adnának el.
Gyakran ismételt kérdések a nemszőtt anyagok átalakításával kapcsolatban
A nemszőtt anyagok átalakítása ugyanaz, mint a nem szőtt anyagok gyártása?
Nem. A gyártás magát a szövetet állítja elő szövedékképzéssel és ragasztással; a legyártott tekercset átalakító átalakítások méretezett, tekercselt, vágott vagy késztermékekké. A gyártás határozza meg a szövet tulajdonságait, míg az átalakítás a termék formátumát és használhatóságát.
Milyen szélességi tűrések reálisak a hasított nemszőtt tekercseknél?
A higiéniai és törlőkendő termékeknél ±1-±2 mm szélességi tűrés jellemző. A nehezebb ipari filceknél és geotextíliáknál a ±3 mm az elterjedtebb. A tűrés a szövet súlyától, az él minőségétől és a letekercselési feszültség stabilitásától függ.
Egy konvertáló sor képes kezelni a különböző nemszőtt típusokat?
Igen, határokon belül. A hasítósor általában tűlyukasztott, termikusan ragasztott és légterített szöveteket képes feldolgozni, ha a penge típusa, feszítési beállításai és tekercselési paraméterei állíthatók. A nagyon könnyű olvadékfúvott szalagok és a nehéz merev filcek eltérő késrendszereket vagy tekercselő görgőfelületeket igényelhetnek.
Mi a legnagyobb rejtett költség az átalakítás során?
A tekercscsere leállási ideje és az indításkor visszautasított tekercsek a két leginkább alábecsült költség. Mindkettőt közvetlenül csökkenti az automatikus tekercsváltás és az ismételhető feszültségszabályozás, ezért ezek a funkciók gyorsan megtérülnek a gyakori termékcserékkel járó vonalakon.


