

A 200 g/m²-es tűlyukasztott polipropilén geotextília úgy néz ki, mint egy sűrű filc. Nem tartalmaz láncfonalat és vetülékfonalat. Erőssége abból adódik, hogy több ezer szöges tű áthúzza a szálakat egy szálon, amíg összegabalyodik. A nemszőtt geotextília készítésének rövid válasza a következő: a vágott szálakat felnyitják, összekeverik, hálóvá kártolják, átlapolják vattává, mechanikusan vagy termikusan kötik, és tekercsbe tekerik. A tűlyukasztott geotextíliák, amelyek az elválasztás, szűrés és vízelvezetés igáslói, főként mechanikai kötésre támaszkodnak.
Ez a különbségtétel a vásárlási szakaszban számít. Ha egy nemszőtt geotextíliát csak az egységnyi területre eső tömeg alapján ad meg, akkor figyelmen kívül hagyhatja azokat a változókat, amelyek meghatározzák, hogy a tekercs jól teljesít-e a terepen: szálkeverék, szövedék egyenletessége, tűsűrűség és hőkezelési feltételek. A gyártási út megmagyarázza, miért viselkedhet eltérően két, azonos 200 g/m²-es címkével ellátott tekercs.
Az alapvető válasz: Négy szakasz, nem szövőszék
A nem szőtt geotextília gyártása négy nagy szakaszt követ. Mindegyik szakasz futtatható különálló gépként vagy egy folyamatos vonalba kapcsolható.
- Web kialakítás: a szálakat felnyitják, összekeverik, kártolják, és átlapolják egységes vattává.
- Webes kötés: a vattát tűvel, hővel vagy kémiailag kötve rögzítik a szálak egymáshoz rögzítéséhez.
- Befejezés: a szövet lehet hőkezelt, kalanderezett, hasított vagy felületkezelt.
- Tekercselés és ellenőrzés: a kész geotextíliát feltekerjük, teszteljük és becsomagoljuk.
A tűlyukasztás dominál számos geotextília minőségében, mert vastag, porózus szerkezetet hoz létre, jó áteresztőképességgel és átszúrásállósággal. A folyamat nem sző; belegabalyodik.
1. szakasz: A szálbálák kinyitása és keverése
A legtöbb tűlyukasztott geotextília polipropilén vagy poliészter vágott szálból indul ki. A rost tömörített bálákban érkezik. Egy bálanyitó csomókra töri a bálákat. A nyitógépek ezután szétválasztják ezeket a kötegeket, hogy a szálakat következetesen össze lehessen keverni adalékanyagokkal, színezékekkel vagy újrahasznosított szálakkal. A turmixolás az a hely, ahol a receptet beállítják. A 70/30 arányú szűz-újrahasznosított keveréket például súly alapján kell ellenőrizni, nem szemmel, különben a kész tekercs erőssége és pórusmérete eltérő lesz.
A nagy tételes keverők gyakoriak a geotextília gépsorokon, mert csillapítják a kis súlyozási hibákat. Ha a keverési arány eltolódik, később gyenge pontokként, egyenetlen vastagságként vagy szűrőlyukként láthatja. A cikk a hogyan működik egy szálkeverő gép részletesebben elmagyarázza a mechanikai oldalt.
A nedvesség is számít. A nedves rostok áthidalhatják a csúszdát, míg a túl száraz szálak statikus feszültséget generálhatnak és repülhetnek. A kezelők általában egyensúlyban tartják a nyitás intenzitását a rostok károsodásával: a túl kevés nyitás csomókat hagy, a túl sok pedig rövid rostokat és port hoz létre.
2. szakasz: Kártolás, átlapolás és webes egységesítés
A felbontott keveréket kártológépbe tápláljuk. A kártolóhuzal egyes szálakra bontja a kötegeket, némileg eligazítja azokat gépirányban, és vékony szövedéket képez. Ezen a ponton a web kényes. Ezután egy keresztlapoló előre-hátra hajtja a szalagot egy szállítószalagra, hogy vastagabb vattát építsen. A hajtogatások száma, a szállítási sebesség és a huzat aránya határozza meg a vatta súlyát és szélességét.
Itt készül igazán az egységnyi területre jutó tömeg. Ha a kártya előtolása változik, a keresztlapoló nem tudja kijavítani. Ha a keresztlapoló öv feszessége egyenetlen, akkor az ütő nehezebb lehet az egyik szélén. A 200 g/m²-es cél ±5%-os tűréssel 10 g/m²-es kilengést tesz lehetővé a tekercsen; a szűkebb projektek ±2-±3%-ot igényelhetnek. Ez a különbség gyakran látható a szűrési teljesítményben és a varratszilárdságban.
Szemléltető alkalmazási tartományok. A végső specifikáció a szál típusától, a tűsűrűségtől és a projekt tervezésétől függ.
3. szakasz: Tűlyukasztás: Hogyan nyeri meg az anyag erejét
Az ütő egy tűlyukasztó gépbe kerül. A tűtáblákra több ezer szöges tű van felszerelve. Ahogy a deszkák felfelé és lefelé mozognak, a tűk behatolnak a vattába, és a tüskék rostcsomókat szállítanak a felső felületről az aljára, és fordítva. Az eredmény egy háromdimenziós szálösszefonódás, nem pedig egy szövött szerkezet. Ez az a lépés, amely biztosítja a nem szőtt geotextília szakítószilárdságát, átszúrásállóságát és méretstabilitását.
A legfontosabb beállítások közé tartozik a tűmérő, a tüske alakja, a behatolási mélység, a tűsűrűség és a percenkénti ütésszám. Gyakori beállítás a tűsűrűség: túl kevés ütés hatására laza, homályos, alacsony szilárdságú szövet marad; túl sok ütés károsíthatja a szálakat, lyukakat képezhet, és csökkentheti a nyúlást. Egy adott geotextíliaminőség esetén a tűmintázatot és a vonalsebességet általában olyan mintából állítják be, amely átment a szakító-, lyukasztás- és áteresztőképesség-vizsgálatokon.
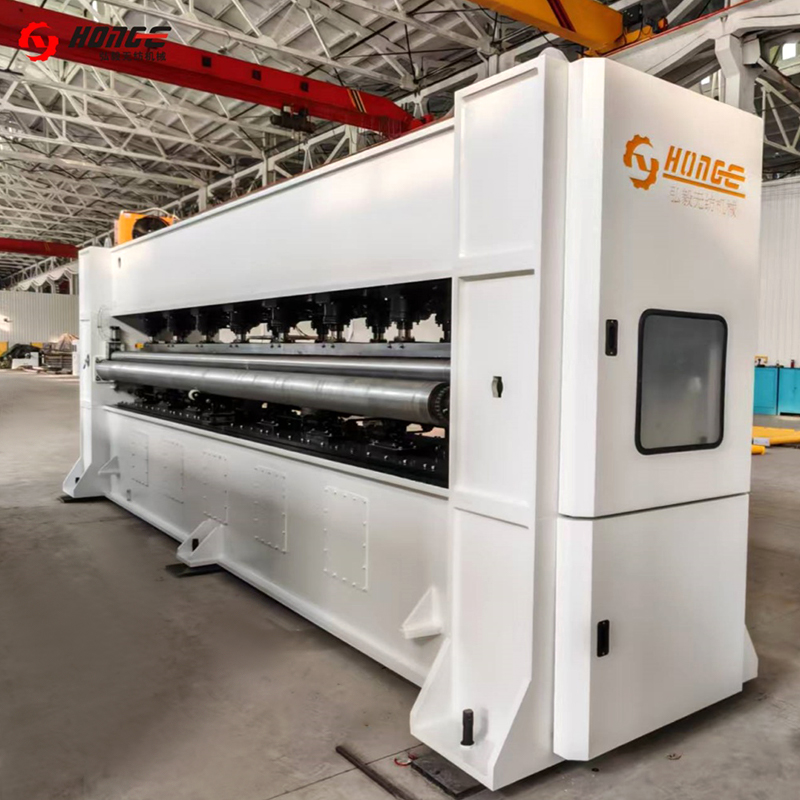 HYZC tűlyukasztógép Ezt a nemszőtt gépet a nem szőtt anyagok megerősítésére és felületkezelésére használják. A tűszövőszékek teljes választékát tudjuk gyártani az igények kielégítésére... Termék megtekintése →
A tűlyukasztás a pórusméretet is befolyásolja. Minél jobban összegabalyodnak a szálak, annál kisebb lesz a látszólagos nyílásméret, bár a szálfinomság és a vattasúly még mindig dominál. Ez az oka annak, hogy két azonos polimert tartalmazó tűs geotextília szűrési viselkedése eltérő lehet.
4. szakasz: Befejezés, hőbeállítás és tekercselés
Tűzés után a szövet átjuthat egy hőre beállított kemencén vagy kalanderen. A hőbeállítás stabilizálja a méreteket, csökkenti a zsugorodást és módosítja a felület simaságát. A kitett alkalmazásokban használt geotextíliák esetében az UV stabilizátorokat általában a szál vagy a keverési szakaszban adják hozzá, nem pedig később permetezik rá. Következik a hasítás és az élvágás, majd az anyagot szabályozott feszítéssel tekercsbe tekerjük.
A tekercselés egyszerűnek tűnik, de megvan a maga minőségi kockázata. Ha a feszültség túl alacsony, a tekercs szállítás közben teleszkóposodhat. Ha túl nagy a feszültség, az anyag megnyúlhat és elveszítheti meghatározott nyúlását. A tekercs átmérőjét, a magméretet és az illesztési módot szállítás előtt meg kell állapodni, különösen a folyamatos telepítést igénylő projekteknél.
Minőségi változók, amelyek megváltoztatják a kész geotextíliát
Az alábbi táblázat az egyes gyártási szakaszokat ahhoz a változóhoz kapcsolja, amely leggyakrabban eldönti, hogy a kész tekercs megfelel-e a specifikációnak.
| Színpad | Fő vezérlő | Tipikus célpont | Kockázat, ha figyelmen kívül hagyják |
|---|---|---|---|
| Szálak nyitása és keverése | Keverési arány, nyitási fok, nedvesség | ±1-±2 tömeg% kritikus keverékek esetén | Változó erősség, szín és pórusméret |
| Kártyázás | Szövedék egyenletessége, szálorientáció | ±3%-tól ±5%-ig terjedő tömegváltozás | Vékony foltok és szűrőlyukak |
| Átlapolás | Batt súly, szélesség, hajtások száma | ±2-±3 tömegszázalék területegységenként | Nehéz élek és egyenetlen tekercsek |
| Tűlyukasztás | Tűsűrűség, mélység, tűtípus | Alkalmazás-specifikus; mintával erősítse meg | Alacsony szakítószilárdság vagy szálkárosodás |
| Hőbeállítás és tekercselés | Hőmérséklet, feszültség, tekercsátmérő | ±2°C és ±2% feszültség, ahol elő van írva | Zsugorító, nyújtható vagy teleszkópos tekercsek |
Hogyan terjed a folyamat a mintától a gyártósorig
Laboratóriumi mintát lehet készíteni egy kis kártyán és tűlyukasztó egységen, de a gyártáshoz megfelelő sebességre és feszültségre van szükség a vonalon. A nyitási, keverési, kártolási, átlapolási és tűlyukasztási szakaszokat úgy kell méretezni, hogy a kártya a keresztlapolót anélkül tudja táplálni, hogy kiéheztetné, és a tűszövőszék a szükséges sűrűséggel tudjon működni anélkül, hogy túlterhelné a szálakat.
Itt válik a berendezés kiválasztása folyamatkérdéssé, nem csak gépkérdéssé. Előfordulhat, hogy egy 200 g/m²-es szűrőgeotextíliának szorosabb szalagegyenletre van szüksége, mint egy 500 g/m²-es erősítő filcnek. A mindkét minőséget futtató zsinórnak állítható huzatarányra, tűtáblákra és tekercselési feszültségre van szüksége. A Changshu Hongyi Nonwoven Machinery több mint 20 éve szállít nemszőtt gyártási berendezéseket, beleértve a nyitó- és keverőgépeket, a kártológépeket, a keresztlapolókat, a tűlyukasztógépeket, valamint a komplett tűlyukasztott filc- és geotextíliasorokat. Áttekintheti a szélesebbet nem szőtt gyártó berendezések tartomány, ha egyetlen gépet hasonlít össze egy teljes sorozattal.
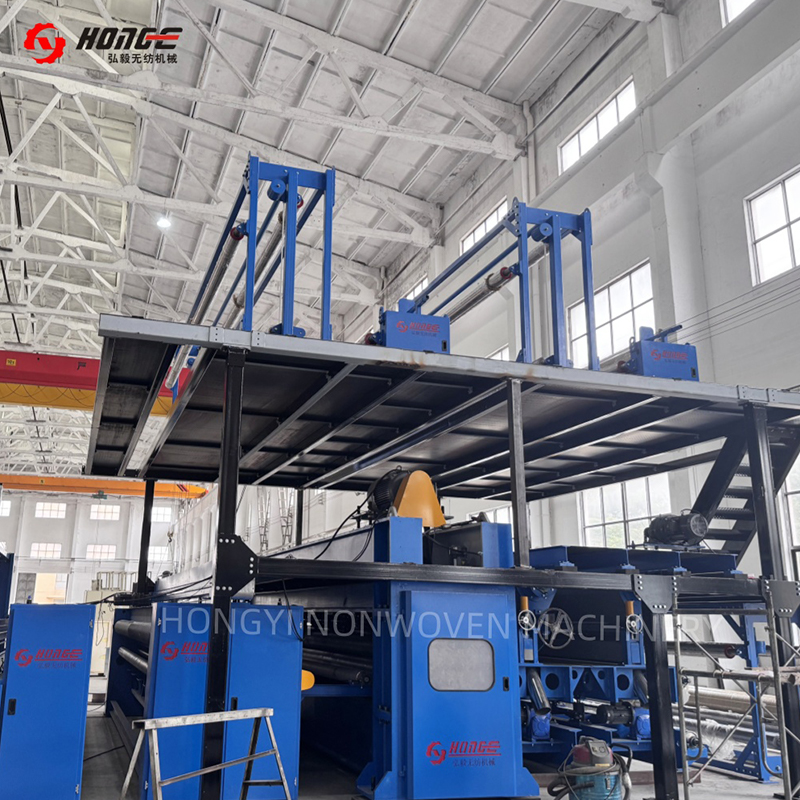 HYL tűlyukasztó filc gyártósor Ezt a tűlyukasztó filc gyártósort tartós és sokoldalú nemszőtt szövetek gyártására használják autóiparban, szűrésben, geotextíliákban, szigetelő... Termék megtekintése →
GYIK: Hogyan készül a nem szőtt geotextília
A nem szőtt geotextília újrahasznosított műanyagból készül?
Igen. Újrahasznosított polipropilén és poliészter használható, de a bevitt mennyiségnek rendezettnek és következetesnek kell lennie. Az olvadékáramlás vagy a szálhossz változása megváltoztathatja a tűzés viselkedését és a végső szilárdságot.
Mi a különbség a tűlyukasztott és a hőragasztott geotextília között?
A tűlyukasztott geotextília mechanikai összefonódással kötődik össze, így általában vastagabb és porózusabb. Hőkötésű geotextília termikus fúziót alkalmaz, amivel vékonyabb, erősebb szövetet lehet előállítani, eltérő szűrési tulajdonságokkal.
Hány tűt használ egy tűlyukasztógép?
Egy tűtáblán több ezer tű is elfér. A fontos szám nem önmagában a teljes szám, hanem az egységnyi területre eső tűsűrűség, a behatolási mélység és a percenkénti ütések száma.
Készíthet-e ugyanaz a zsinór különböző geotextília súlyokat?
Igen. A kezelők módosítják a száladagolási sebességet, a keresztlapoló hajtások számát, a tűsűrűséget és a vonal sebességét. Minden változtatást érvényesíteni kell az egységnyi terület tömegével, szakítószilárdsági, átszúrási és permeabilitási tesztekkel.
A nem szőtt geotextília elkészítésének módja egy alapelvből fakad: alakítsunk ki egységes szálhálót, majd fonjuk össze egy stabil anyaggá. A szálválasztás meghatározza a kémiai és UV alapvonalat. A kártolás és az átlapolás határozza meg a súlyt és az egyenletességet. A tűlyukasztás beállítja az erőt és a pórusszerkezetet. A befejezés és a tekercselés védi ezeket a tulajdonságokat a telepítés során. Ha geotextília vonalat ad meg, hasonlítsa össze a folyamatablakot minden szakaszban, ne csak a gép adattábláját.


