

Ha a cél egy 500 g/m²-es tűlyukasztott geotextília, akkor a 80 g/m²-es vattához épített termikus kötésű zsinór nem lesz gazdaságos. Válassza ki a késztermékből visszafelé a nemszőtt szövet gyártási folyamatát: száltípus, tömeg, szélesség, kötési mód, sebesség és minőségi tűrés. A gépek árának összehasonlítása a gyakori hiba. Egy biztonságosabb sorrend a következő: határozza meg a szövet specifikációját, igazítsa össze a folyamat útvonalát, méretezze meg a sort, majd kérjen árajánlatot.
Ez az útmutató a tűlyukasztásos, termikus kötésű, airlaid és spunbond útvonalakra vonatkozik. Megmutatja, hogy általában hol jelennek meg a költségek és a kockázatok. Ha már ismeri a végfelhasználást, kezdje az összehasonlító táblázattal.
Kezdje a kész szövet specifikációjával
Írjon le hat számot: száltípus, keverési arány, célsúly (g/m²), szélesség (mm), vonalsebesség (m/perc) és kötési mód. Adja hozzá a kritikus tűréseket: vastagság, szakítószilárdság gépi és keresztirányban, nyúlás, légáteresztő képesség és zsugorodás. A geotextília 10%-os súlyváltozást fogadhat el; orvosi törlőkendő vagy autókárpit nem biztos, hogy.
Következtetés: válassza ki azt a folyamatot, amely megfelel a legszigorúbb kritikus specifikációnak. Ha a keresztirányú húzás kritikus, akkor a keresztlapolás és a tűsűrűség fontosabb, mint a maximális sebesség. Ha a lágyság és a térfogat kritikus fontosságú, a termikus kötés legyőzheti a nehéz tűzést.
Hasonlítsa össze a fő nemszőtt eljárási útvonalakat
Használja ezt a táblázatot az olyan útvonalak kiküszöbölésére, amelyek nem érik el a terméket. Ez egy szűrő, nem egy gépi árajánlat.
| Feldolgozási útvonal | Tipikus szálak | Web kialakítás | Ragasztási módszer | Gyakori termékek | Fő korlátozás |
|---|---|---|---|---|---|
| Kártolt tűszúrás | PET, PP, gyapjú, juta, újrahasznosított szálak | Kártolás és keresztfedés | Mechanikus tűlyukasztás | Geotextília, filc, szőnyeg alátét, autókárpit, tisztítókendő | Az erős tűszúrás csökkentheti a puhaságot és a légáteresztő képességet |
| Termikus kötéssel | Kétkomponensű PET/PP, kevert szálak | Kártolás és keresztfedés | Forró levegős sütő vagy kalander | Vatta, párnázás, szigetelés, higiéniai rétegek | A szálnak termikus kötőanyagot kell tartalmaznia |
| Airlaid | Pép, rövid rostok, újrahasznosított hulladék | Levegőképzés | Latex, termikus vagy tűlyukasztó | Hulladék filc, nedvszívó betétek, szűrés | A légáramlás és a por szabályozása bonyolultabbá teszi |
| Spunbond vagy olvasztva fújt | Polimer forgács, főleg PP | Közvetlen extrudálás | Hőkalender vagy önkötő | Orvosi szövet, higiénia, szűrés | Polimer-minőségű függőség és magas tőkebelépés |
Ha a terméke tartós nemez utakhoz, bútorokhoz vagy autókhoz, általában a tűlyukasztás az első vizsgálati módszer. Ha terméke puha vatta ágyneműhöz vagy ruházathoz, érdemes alaposan megvizsgálni a termikus kötést. Ha újrahasznosított vagy hulladékszálakat dolgoz fel, az airlaid csökkentheti a szálhosszigényt, de erős por- és légáramlás szabályozást igényel.
Illessze a rostkészítményt a folyamathoz
A szálválasztás dönti el, hogy mit kell tennie a vonalnak a háló kialakítása előtt. A hosszú vágott szálakat finoman fel kell nyitni és össze kell keverni a törés elkerülése érdekében. A rövid és újrahasznosított szálak agresszívabb nyitást igényelnek. Ha a keverési arány 2-3%-nál nagyobb mértékben változik, a tömeg és a szilárdság eltolódása. A rostok előkészítése meghatározza az egész folyamat stabilitását.
Egy nagykamrás turmixgép több szálat köt össze; szálkeverő gép kártolás előtt elsimítja az arányt. A háttérért olvassa el ezt az útmutatót a nem szőtt nagykamrás turmixgép .
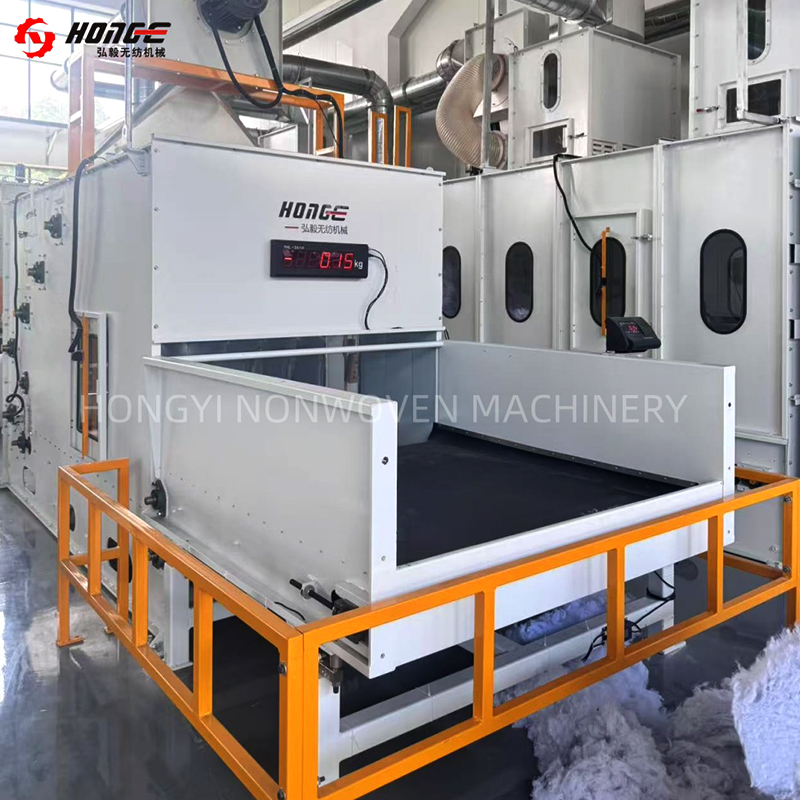 HYHM szálkeverő gép nem szőtt anyagok nyitásához és keveréséhez Előnyitja a bálázott szálakat, és arányosan leméri őket kártolás előtt, így segíti a keverési arányok egyenletességét a kamrás keverés után. Termék megtekintése →
Kérje meg a szállítót, hogy próbálja ki a tényleges bálakeveréket, ne egy szabványos szűzszálas mintát. A szálhossz-eloszlás, a nedvesség és az olajbevonat megváltoztatja a kártya viselkedését.
Válassza a Webformálás és az Együttkötés lehetőséget
A kártolás vékony szövedéket hoz létre, amelynek rostjai többnyire gépi irányban igazodnak. A keresztirányú átlapolás összehajtja a szalagot, így növeli a súlyt és a keresztirányú szilárdságot. A tűlyukasztás mechanikusan összekuszálja a szálakat. A nagyobb tűsűrűség növeli az erőt, de általában csökkenti a légáteresztő képességet és a lágyságot. A megfelelő egyensúlyt egy próbamátrix adja.
Tűlyukasztási vonalak esetén szabályozza a szalag súlyát rétegenként, a körök számát és a lyukasztás gyakoriságát. A rossz körvezérlés vastag és vékony sávokat hoz létre, amelyek gyenge pontokká válnak. Termikus kötésű vonalak esetén a sütő hőmérséklete, a levegő sebessége és a tartózkodási idő szabályozza a kötést.
 HYPW Cross Lapper még nem szőtt háló kialakításához Egyenletesen hajtogatja és lefekteti a kártolt szövedékeket a kívánt súly és vastagság érdekében, mielőtt tűlyukasztást vagy termikus ragasztást végezne, így támogatja az egységes körvezérlést. Termék megtekintése →
Kérjen folyamatablakot, ne egy beállítást. Például 200-600 g/m² 2-8 m/perc sebességgel, 80-250 ütés/cm². A keskeny ablak kisebb rugalmasságot jelent; egy széles ablak mindkét végén minőségellenőrzést igényel.
Állítsa be a kapacitást, a szélességet és a sebességet az ár előtt
A kapacitás nem önmagában a vonalsebesség. Használja ezt a durva képletet:
- Éves teljesítmény (kg) = tömeg (g/m²) × szélesség (m) × sebesség (m/perc) × 60 × üzemóra × hatásfok.
- Osszuk el a grammokat 1000-rel, hogy kilogrammot kapjunk.
- 70-85%-os hatékonyságot használjon egy új vonalhoz, ne az elméleti maximumot.
Évente 1200 tonna 300 g/m²-es nemezhez 2,5 m szélességben, 6000 óra 80%-os hatásfokkal körülbelül 5,6 m/perc. Az a gép, amely csak könnyű szöveten éri el a sebességet, nem éri el a célt nehéz anyagon. A szélesség is számít: ha a végterméknek zsugorodás után 3,2 m-re van szüksége, egy 2,5 m-es vezeték nem szállítható.
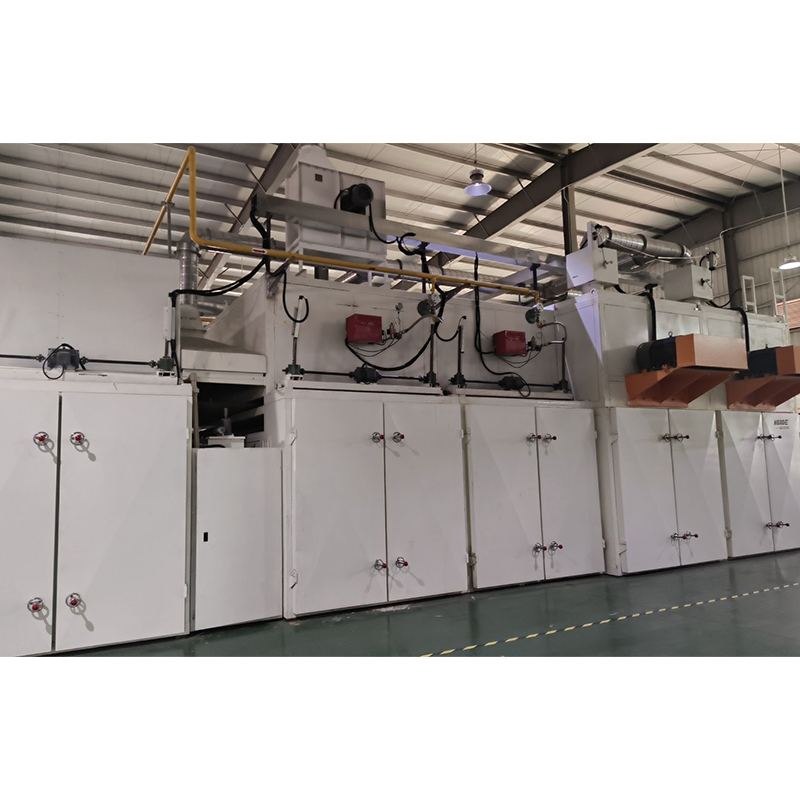 HYHX nem szőtt szövet sütő termikus ragasztáshoz és hőbeállításhoz Termikusan megköti az átlapolt szövedékeket forró levegő behatolásával, vastag hőkötő vattát hozva létre; munkaszélesség 5000 mm-ig és hőbeállítás 220°C-ig. Termék megtekintése →
A vágási hulladék és az él minősége beletartozik a számításba. Az élvágás és a megbízható tekercselés némi veszteséget visszanyerhet, különösen vastag filc esetén.
Tekintse át a minőség-ellenőrzési és elfogadási teszteket
Az aláírás előtt állapodjon meg az átvételi tesztekről. Tűlyukasztó szövethez, vizsgálati súly, vastagság, szakítószilárdság mindkét irányban, nyúlás és légáteresztő képesség. A termikusan ragasztott szövethez adjon hozzá zsugorodást, leválást és felületi egyenletességet. Leeresztett filchulladék esetén ellenőrizze a sűrűségváltozást és a port.
Használjon mintavételi tervet, ne egy végső mintát. Vegyünk műszakonként három mintát az első 72 órában, majd műszakonként egyet a stabil termelés után. Ha a szerződésben ±5% súly szerepel, kérdezze meg, hogyan tartja a vonal ezt a célt, amikor a szálnedvesség megváltozik.
Használjon egyszerű költségellenőrzést
A vételár csak egy része az élettartamra vetített költségnek. Az alábbi táblázat illusztráció, de általában a rost és az energia dominál. A munkaerő és a karbantartás az automatizálástól és a helyi bérektől függ.
Az árajánlatok összehasonlításakor érdeklődjön a csatlakoztatott terhelésről, a sűrített levegő igényről és az alkatrészfogyasztásról. Előfordulhat, hogy egy kilogrammonként alacsonyabb energiájú vezeték többe kerül, három év alatt pedig kevesebb. Kérjen automatizálási hatókört is: az automatikus adagolás, a feszültségszabályozás és a recepttárolás csökkenti a veszteséget és a kezelői hibákat.
Futtasson le egy kisléptékű próbaverziót a teljes kötelezettségvállalás előtt
A próba a kockázat csökkentésének legolcsóbb módja. Futtassa a szálat, a célsúlyt és a szélességet alacsony, közepes és nagy sebességgel. Rögzítse a beállításokat és a teszteredményeket. A cél a stabil ablak megtalálása, nem a gép működésének bizonyítása.
Tipikus eredmény: a közepes sebességek tartják a legjobban a súlyt és a szakítószilárdságot. A végsebesség jó súlyt, de gyenge keresztirányú erőt adhat. A legalacsonyabb sebességnél előfordulhat, hogy a szalag túltűzött. A garantált teljesítmény beállításához használja a próbaadatokat, ne a brosúrában szereplő maximális sebességet.
Gyakori hibák az eljárás kiválasztásakor
- Ár szerinti választás a szövet specifikációjának meghatározása előtt.
- Szűzszálas tesztadatok felhasználása egy újrahasznosított szálas projekthez.
- A keresztirányú szilárdság figyelmen kívül hagyása, ha kiegyensúlyozott húzásra van szükség.
- Egy sebességszám elfogadása súly és szélesség nélkül.
- Elfelejti az energiát, a sűrített levegőt és a pótalkatrészeket az élettartamra szóló költségekben.
- Az átvételi tesztek szerződésen kívül hagyása.
GYIK
Mi a legjobb nemszőtt gyártási eljárás a filchez?
A tartós filchez általában a kártolt tűszúrás a legjobb kiindulási pont. Kezeli a PET-et, gyapjút, jutát és újrahasznosított keverékeket, és nagy súlyokat is elérhet. A termikus kötés akkor jobb, ha a lágyság és a tömeg nagyobb, mint a mechanikai szilárdság.
Hogyan válasszak a tűlyukasztás és a termikus kötés között?
Kérdezze meg, hogy a szál megköthető-e hő hatására, és hogy a terméknek nagy szakítószilárdságra vagy magas fekvésre van szüksége. A tűlyukasztás mechanikai szilárdságot és tartósságot biztosít. A termikus kötés lágyságot és stabil vastagságot ad, de termikus kötőanyagot igényel.
Egy sor több nem szőtt terméket is gyárthat?
Igen, határokon belül. A zsinór számos súlyt és keveréket futtathat, ha a kártya, a keresztfedő és a ragasztórész a legnehezebb és legkönnyebb termékekhez van méretezve. Tesztelje a folyamatablakot; ne feltételezd.
Mit kell szerepeltetni a szállítói próbakérelemben?
Adja meg a szál típusát, a keverési arányt, a célsúlyt, a szélességet, a szükséges szakítószilárdságot és nyúlást, valamint a végső alkalmazást. Kérjen teszteredményeket három sebességgel és egy írásos folyamatablakkal.
A nemszőtt textília gyártási folyamatának megbízható kiválasztásának módja az, hogy a textíliával kezdjük, szűrjük a folyamat útvonalát, méretezzük a sort a valós kapacitásszámítással, és próbával ellenőrizzük. Az ár ezek után a lépések után jön.
Tűlyukasztáshoz, termikus ragasztáshoz vagy légtelenített filchez hasonlítsa össze a teljes felszerelési láncot a nyitástól és keveréstől a tekercselésig és vágásig. Tudjon meg többet a nem szőtt gépi megoldásokról és a végső árajánlat kérése előtt határozza meg a specifikációt.


